सामान्य आकार पत्राचार
| प्रामाणिक पाइप आकार (इंच) | बाहर व्यास (मिमी) |
| 1\/2 इंच | 21.3 मिमी |
| 1 इंच | 33.4 मिमी |
| 1 1\/4 इंच | 42.2 मिमी |
| 1 1\/2 इंच | 48.3 मिमी |
| 2 इंच | 60.3 मिमी |
| 2 1\/2 इंच | 73 मिमी |
| 3 इंच | 88.9 मिमी |
| 3 1\/2 इंच | 101.6 मिमी |
| 4 इंच | 114.3 मिमी |
| 5 इंच | 141 मिमी |
| 6 इंच | 168.3 मिमी |
| 8 इंच | 219.1 मिमी |
| 10 इंच | 273.1 मिमी |
स्टील पाइप की उत्पादन प्रक्रिया
स्टील पाइपों की उत्पादन प्रक्रिया मुख्य रूप से दो श्रेणियों में आती है: सहज स्टील पाइप और वेल्डेड स्टील पाइप (वेल्डेड पाइप)। विशिष्ट प्रक्रियाएं सामग्री, अनुप्रयोगों और प्रदर्शन आवश्यकताओं के आधार पर भिन्न होती हैं।
निर्बाध स्टील पाइप उत्पादन प्रक्रिया
सीमलेस स्टील पाइप को ठोस स्टील बिलेट से बिना वेल्ड के खोखले ट्यूबों में संसाधित किया जाता है और उच्च दबाव, उच्च तापमान या उच्च संक्षारक वातावरण के लिए उपयुक्त होते हैं।
- हॉट-रोल्ड सीमलेस स्टील पाइप
- कच्चे माल की तैयारी: प्लास्टिक की स्थिति (लगभग 1200 डिग्री) के लिए गर्मी गोल स्टील या स्टील बिलेट।
- पियर्सिंग: बिलेट को एक क्रॉस-रोलिंग पियर्सिंग मशीन (जैसे मैनेसमैन पियर्सिंग विधि) द्वारा खोखले ट्यूबों में छेद दिया जाता है।
- पाइप रोलिंग: रफ पाइप को एक गर्म रोलिंग मिल (जैसे कि एक निरंतर रोलिंग मिल या पाइप जैकिंग मशीन) के माध्यम से पतला और लंबा किया जाता है।
- आकार: बाहरी व्यास और दीवार की मोटाई सटीकता एक आकार मशीन द्वारा नियंत्रित की जाती है।
- कूलिंग और स्ट्रेटनिंग: कूलिंग के बाद, सरफेस ऑक्साइड स्केल को हटाने के लिए सीधा और कटौती करें।
- हीट ट्रीटमेंट: सामान्यीकरण या एनीलिंग से यांत्रिक गुणों में सुधार होता है।
- निरीक्षण: दोष का पता लगाने, आयामी निरीक्षण, हाइड्रोस्टेटिक परीक्षण, आदि।
- कोल्ड-रोल्ड\/कोल्ड-ड्रोन सीमलेस स्टील ट्यूब
- कच्चा माल: हॉट-रोल्ड ट्यूब बिलेट।
- अचार: ऑक्साइड परत को हटा दें।
- कोल्ड रोलिंग\/कोल्ड ड्राइंग: आयामी सटीकता और सतह खत्म में सुधार करने के लिए कमरे के तापमान पर रोलिंग या ड्राइंग।
- हीट ट्रीटमेंट: एनीलिंग काम को समाप्त कर देता है।
- फिनिशिंग: स्ट्रेट करना, काटने, निरीक्षण।
वेल्डेड स्टील पाइप की उत्पादन प्रक्रिया
वेल्डेड पाइप रोलिंग प्लेटों द्वारा बनते हैं और फिर वेल्डेड होते हैं, जिसमें उच्च दक्षता और कम लागत की विशेषता होती है, और कम दबाव वाले साधारण वातावरण के लिए उपयुक्त होते हैं।
- सीधे सीम वेल्डेड पाइप (LSAW\/ERW)
कच्चे माल:हॉट-रोल्ड या कोल्ड-रोल्ड स्टील प्लेट\/स्टील स्ट्रिप्स।
बनाने: एक ट्यूब आकार में रोल करें (जेसीओई गठन, रोलर झुकने वाला गठन)।
वेल्डिंग:
उच्च-आवृत्ति वेल्डिंग (ईआरडब्ल्यू): यह वेल्डिंग सामग्री की आवश्यकता के बिना किनारों को पिघलाने के लिए उच्च आवृत्ति वर्तमान का उपयोग करता है।
जलमग्न आर्क वेल्डिंग (SAW): इसका उपयोग मोटी-दीवार वाले और बड़े-व्यास पाइप के लिए किया जाता है और फ्लक्स द्वारा संरक्षित होता है।
लेजर वेल्डिंग: उच्च परिशुद्धता, पतली दीवारों वाली ट्यूबों के लिए उपयोग किया जाता है।
वेल्ड उपचार: आंतरिक और बाहरी स्लैग को हटा दें, और पीस या गर्मी उपचार द्वारा तनाव को दूर करें।
आकार और सीधा करना: नियंत्रण आयाम और सीधा।
निरीक्षण: Wईएलडी सेएम फ्लॉ डिटेक्शन (अल्ट्रासोनिक, एक्स-रे), हाइड्रोस्टैटिक टेस्ट।
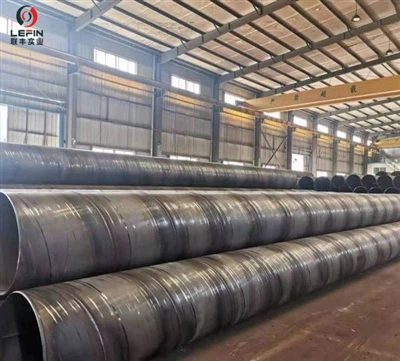
- सर्पिल वेल्डेड पाइप
- कच्चा माल: लॉन्ग स्टील स्ट्रिप कॉइल।
- सर्पिल गठन: स्टील स्ट्रिप्स को एक सर्पिल कोण पर ट्यूबों में कुंडलित किया जाता है और एक साथ वेल्डेड किया जाता है।
- विशेषताएं: यह बड़े-व्यास पाइप का उत्पादन कर सकता है, लेकिन वेल्ड सीम लंबे होते हैं और अवशिष्ट तनाव अपेक्षाकृत अधिक होता है।